3. ガラスレンズの成形
3.1 球面レンズ加工実験
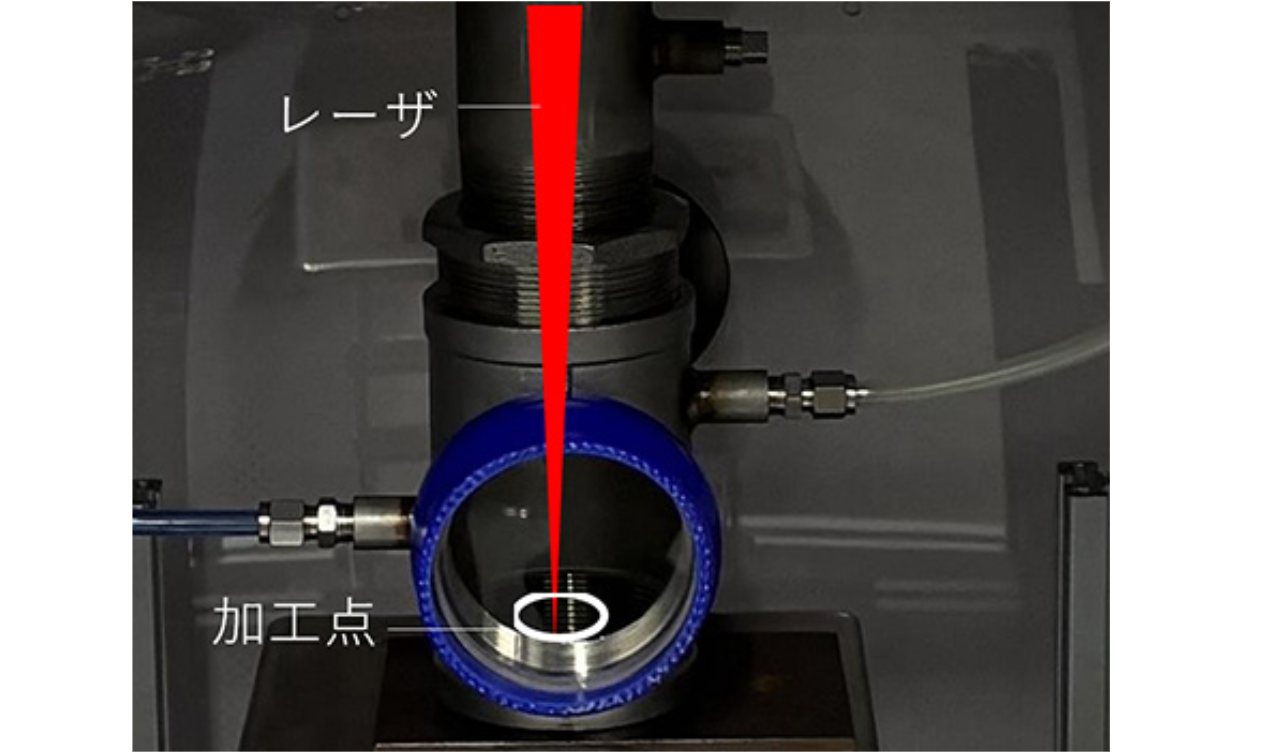
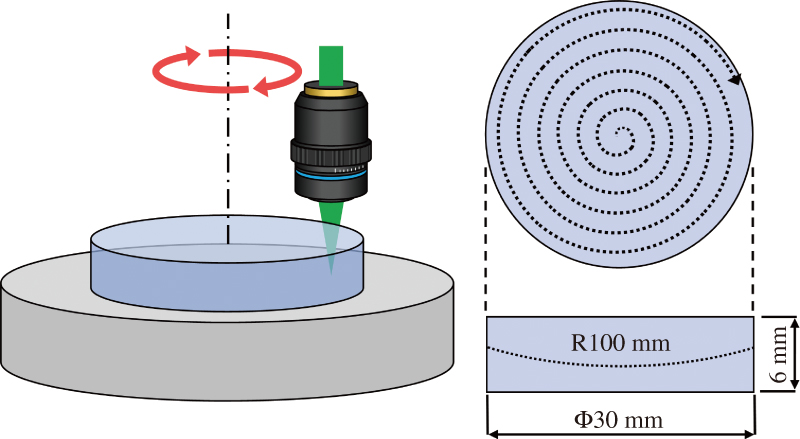
本加工法はレーザ焦点付近の最大引張応力を生じる位置でき裂伝播するため,目的とするレンズ形状に沿ってレーザ焦点を移動させるだけで,任意形状のガラスレンズの成形が可能となる。実例として球面レンズの成形を試みた結果を紹介する。図6に示すようにΦ30 mm,厚み6 mmのBK7試料を回転させ,中心から外周に向かってレーザを螺旋走査させることで,R100 mmの球面レンズとなるよう改質層を形成した。
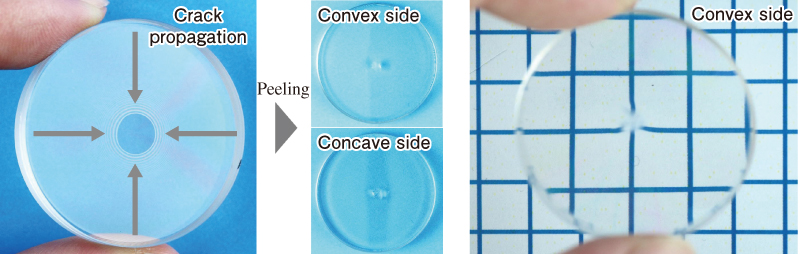
全面加工後,50 µm/s程度の緩やかな速度で,図7のようにき裂が中心に向かって自然に伝播し,中心付近で停止した。そこから指で,垂直方向の引張荷重を負荷したところ,全面剥離に成功した。引張りの影響でレンズ中心に370 µm程度の突起が残ってしまったが,それ以外の箇所は,10 µmPV以下の形状精度となった。レンズを透かして模様を観察すると像が拡大されていることから,レンズ機能を果たしており,表面粗さは,4.54 nmRaであった。
3.2 アニールによる改質層の除去
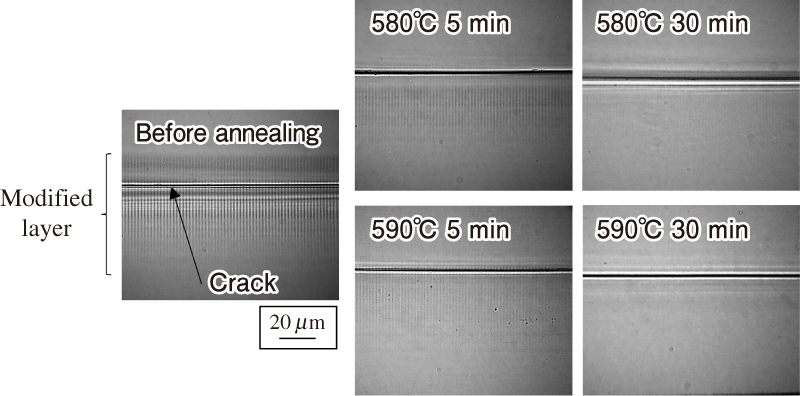
次に,成形されたガラスレンズの透過率測定を行ったところ,波長360 nm~1200 nmの領域において89%~92%と透明度の高い鏡面であった。しかしながら,加工前試料の透過率は,94%程度であったことから,光学的性能を損なっていることがわかった。これは,改質層内部をき裂伝播していくため,剥離面表面に残存した改質層の散乱によるものである。そこで,アニール処理によって元のガラス状態に戻すべく改質層の除去を試みた。今回用いた試料のガラス転移点が576℃であることから,それよりわずかに高い温度580℃と590℃でアニールを行った。アニール温度保持時間は5分と30分の2通りとし,計4条件のアニール実験を行った。側面観察結果を図8に示す。どの条件においてもアニールにより改質部が減少することが確認された。5分のアニールでは580℃,590℃ともに改質部の残存が確認されたが,580℃で30分のアニールを行うと改質部は大きく減少し,590℃で30分のアニールを行った際には,改質部は除去され観察されなくなった。アニール後の試料の透過率測定を行ったところ,加工前の試料の透過率と一致したことから,容易に改質層は除去することが可能である。